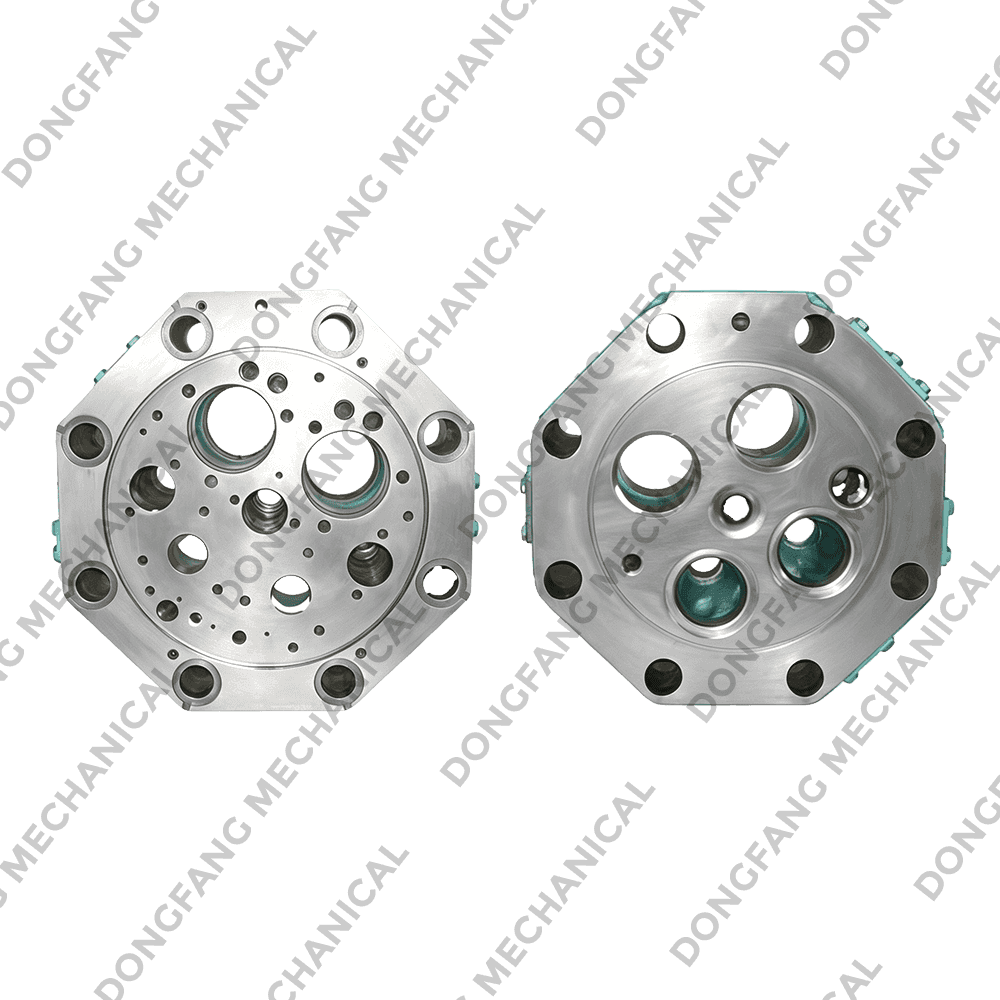
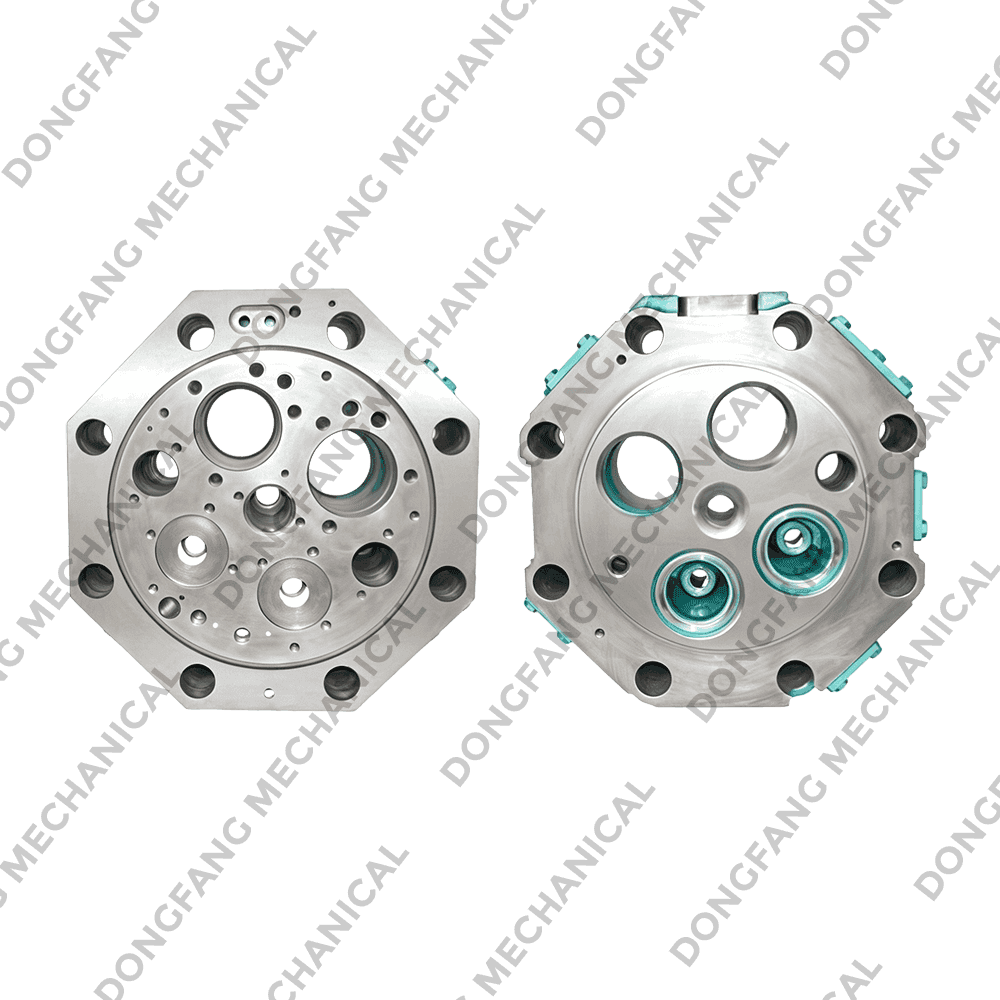
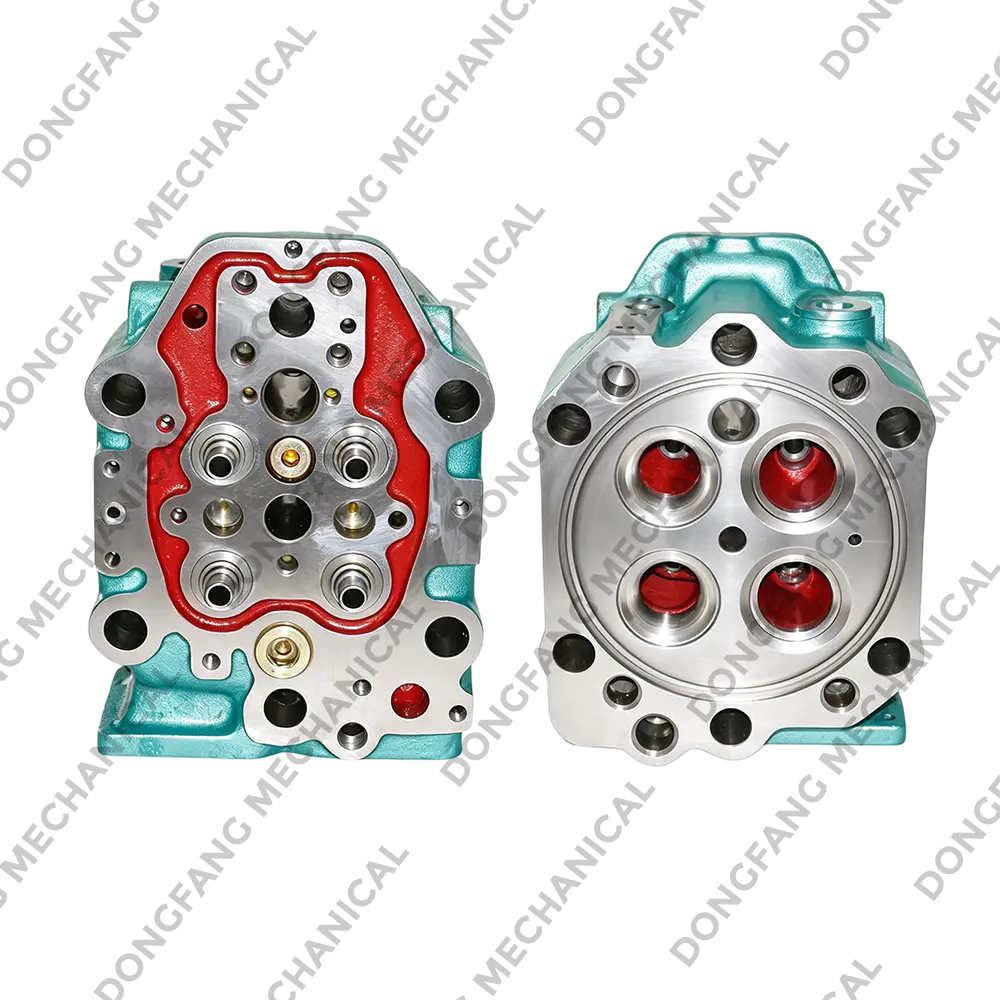
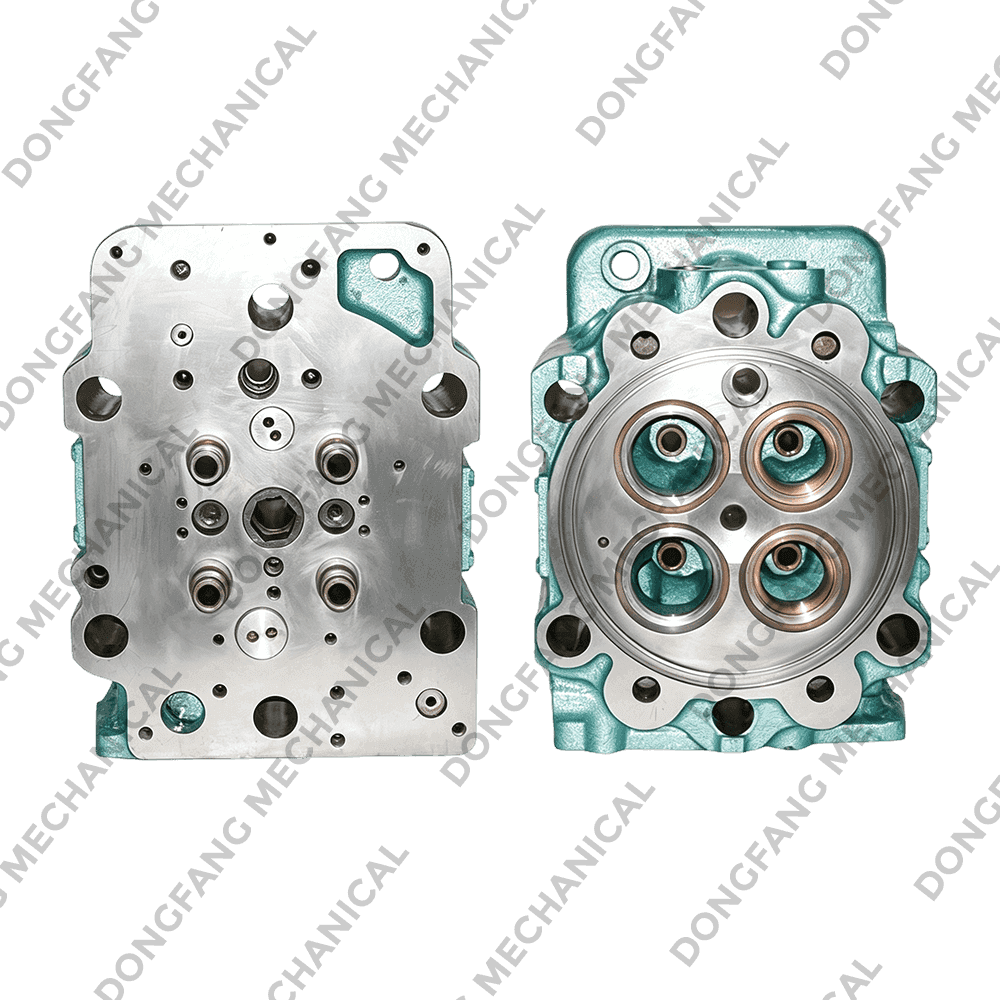
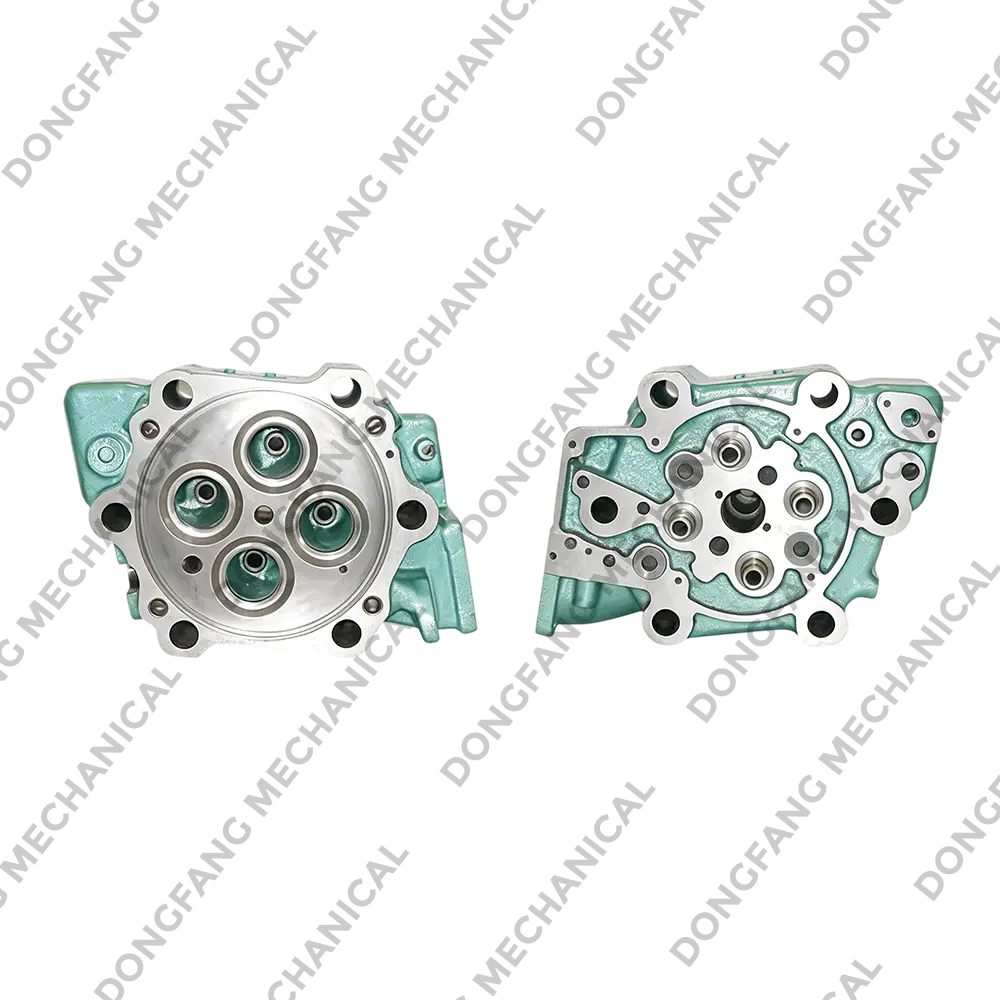
Z280-DT

Een vissersvaartuig komt terug in de haven met blauwe uitlaatrook, een koelvloeistofpeil dat steeds daalt en een motor die langer moet worden gestart voordat hij aanslaat. De eigenaar vraagt o...
READ MOREUw schip ligt langszij in Piraeus, de hoofdwerktuigkundige meldt een lage compressie op cilinder nummer drie, en de volgende geplande vrachtlading is over vier dagen. De directe vraag is niet of...
READ MOREEen gebarsten kop of een gevallen klep op een werkende boot is een probleem van stilstand lang voordat het een probleem met reserveonderdelen wordt. Zodra de motor stopt, is de enige vraag die t...
READ MOREEen hoofdwerktuigkundige op een sleepboot in Zuidoost-Azië kreeg te maken met een bekend probleem: een gescheurde cilinderkop van een MAN 8L23/30 hulpmotor. Het schip moest binnen vier dagen een...
READ MOREA Fabrikant van cilinderkoppen voor scheepsdieselmotoren produceert een van de meest veeleisende componenten in het voortstuwingssysteem van een schip: de afgesloten kamer die bestand is tegen herhaalde verbrandingsdruk, hoge thermische cycli en constante blootstelling aan zeewatergekoelde omgevingen. De cilinderkop moet een nauwkeurige afdichting behouden tegen de cilindervoering en de zuigerconstructie, terwijl klepzittingen, injectorboringen en koelkanalen zijn ondergebracht die allemaal gedurende duizenden bedrijfsuren nauwe maattoleranties moeten behouden. Omdat scheepsmotoren langere tijd onder continue belasting draaien, kan elke inconsistentie in de gietdichtheid, de nauwkeurigheid van de bewerking of de uitlijning van de klepzittingen leiden tot compressieverlies, lekkage van koelvloeistof of voortijdige klepstoringen op zee, waar vervangende onderdelen veel minder toegankelijk zijn dan op land.
De directe conclusie voor scheepsexploitanten en inkoopteams is dat beslissingen over de aanschaf van cilinderkoppen moeten berusten op meetbare factoren: materiaalintegriteit, bewerkingsprecisie, weerstand tegen thermische vermoeidheid en consistentie in de geometrie van de klepzitting. Dit is precies de reden waarom u met een betrouwbare partner werkt fabriek voor cilinderkoppen voor scheepsdieselmotoren is belangrijker dan alleen het vergelijken van catalogusspecificaties. In dit artikel worden gemeten prestatiegegevens, dimensionale trends en materiaalvergelijkingen besproken om een duidelijke, praktische basis te bieden voor het evalueren van de kwaliteit van de cilinderkop en de betrouwbaarheid van leveranciers.
Bij het beoordelen van cilinderkoppen geproduceerd door a Fabrikant van reserveonderdelen voor scheepsdiesel China waar kopers doorgaans op vertrouwen, zijn vijf meetgegevens het belangrijkst: gietdichtheid, bewerkingsprecisie, nauwkeurigheid van de uitlijning van klepzittingen, weerstand tegen thermische vermoeidheid en integriteit van de koelvloeistofdoorgang. In het onderstaande horizontale staafdiagram worden twee veelgebruikte productiebenaderingen vergeleken met deze statistieken op een index van 0-100, opgebouwd uit typische prestatiebereiken in het veld: een conventionele zandgegoten cilinderkop en een nauwkeurig CNC-gefreesde cilinderkop. De CNC-gefreesde configuratie scoort het hoogst op het gebied van bewerkingsprecisie en klepzittinguitlijning, omdat geautomatiseerde gereedschapsbanen materiaal verwijderen met een veel nauwere herhaalbaarheid dan handmatige afwerking, terwijl beide benaderingen vergelijkbaar blijven wat betreft de integriteit van de koelmiddeldoorgang wanneer kernvormingsprocessen goed worden gecontroleerd.
Uit deze vergelijking blijkt dat CNC-gefreesde cilinderkoppen hun voordeel vooral vergroten op het gebied van precisie en uitlijning van de klepzittingen, terwijl de gietdichtheid grotendeels afhankelijk blijft van de eigen smeltkwaliteitscontrole van de gieterij in plaats van van de daarna gekozen afwerkingsmethode. Door dit profiel te begrijpen, kunnen wagenparkbeheerders de aanschaf van cilinderkoppen afstemmen op het motormodel, de bedrijfscyclus en het verwachte onderhoudsinterval.
Een belangrijke indicator voor de kwaliteit van de cilinderkop is hoe goed het onderdeel de dimensionele stabiliteit behoudt tijdens langdurige thermische cycli zodra het eenmaal is geïnstalleerd en draait. Het onderstaande lijndiagram toont een relatieve structurele stabiliteitsindex over vijf fasen van ononderbroken bedrijfsuren, van begin 2.000 uur tot 20.000 uur in een typische scheepsdieseltoepassing op middelhoge snelheid. Er wordt een geleidelijke, gecontroleerde achteruitgang verwacht omdat het metaal normale thermische vermoeidheid ervaart als gevolg van herhaalde verwarmings- en afkoelingscycli, maar de trend zou gelijkmatig moeten blijven in plaats van in een enkel stadium scherp te dalen, aangezien een plotselinge daling zou wijzen op resterende gietspanning of een ontoereikend spanningsverlichtingsproces in plaats van op routinematige slijtage.
De stabiliteitsindex daalt van ruwweg 99% bij 2.000 bedrijfsuren tot ongeveer 83% bij 20.000 uur , een geleidelijk patroon dat binnen aanvaardbare prestaties blijft voor een goed vervaardigd onderdeel vóór de volgende geplande revisie. Dit soort voorspelbare degradatiecurve is precies waarom consistente, gecontroleerde giet- en spanningsverlichtingsprocessen belangrijk zijn: een goed vervaardigde cilinderkop van een betrouwbare Chinese fabrikant van scheepscilinderkoppen veroudert op deze soepele, verwachte manier in plaats van scheuren te ontwikkelen of onvoorspelbaar krom te trekken tijdens de reis.
De toepassingsspreiding van cilinderkoppen met scheepsdieselmotoren weerspiegelt het brede scala aan scheepstypen die afhankelijk zijn van betrouwbare motorprestaties. Het verticale staafdiagram hieronder toont een representatieve uitsplitsing van het gebruik over algemene scheepscategorieën, gebaseerd op geaggregeerde gebruikspatronen in het veld. Vissersschepen voeren de distributie aan, gevolgd door vracht- en bulkschepen, sleepboten en werkboten, en passagiers- en veerboten.
Vissersvaartuigen nemen ongeveer dit voor hun rekening 32% van de typische implementatie Dit weerspiegelt de dichte concentratie van kust- en offshore-vissersvloten die afhankelijk zijn van een consistente motoruptime tijdens lange reizen. Vracht- en bulkcarriers volgen hen op de voet, aangezien deze schepen met strakke planningsvensters opereren, waarbij ongeplande vervanging van de cilinderkop de levertijden direct kan verstoren.
Een radardiagram helpt bij het visualiseren van de afweging tussen een standaard cilinderkop van grijs gietijzer en een cilinderkop van compact grafietijzer (CGI) over meerdere dimensies tegelijk. In de onderstaande grafiek worden zowel de weerstand tegen thermische vermoeiing, de bewerkbaarheid, de treksterkte, de corrosieweerstand als de efficiëntie van de productiekosten vergeleken. De gecomprimeerde grafietijzeren kop strekt zich verder uit op het gebied van thermische vermoeiingsweerstand en treksterkte, omdat de microstructuur scheurvoortplanting onder herhaalde hittecycli effectiever weerstaat, terwijl de grijze gietijzeren kop zich verder uitstrekt op het gebied van bewerkbaarheid en productiekostenefficiëntie, omdat deze gemakkelijker en sneller in afgewerkte vorm kan worden bewerkt.
Geen van beide materiaalprofielen dekt elke dimensie, wat versterkt waarom de materiaalkeuze moet worden gestuurd door de bedrijfscyclus van de motor en thermische belasting in plaats van aan te nemen dat één optie universeel superieur is. Motoren met een hoge belasting en continu gebruik geven de voorkeur aan gecomprimeerd grafietijzer, terwijl matig belaste toepassingen met strengere budgetbeperkingen nog steeds goed kunnen presteren met standaard grijs gietijzer.
Het kiezen van de juiste cilinderkop voor een scheepsdieselmotor begint met het identificeren van het motormodel, de werkcyclus en de typische gebruiksomgeving. De onderstaande tabel vat praktische richtlijnen samen voor veelvoorkomende scenario's, gebaseerd op praktijkervaring met a fabriek voor reserveonderdelen voor scheepsmotoren China kopers komen gewoonlijk vandaan.
| Toepassing | Geschikte configuratie | Reden |
|---|---|---|
| Motoren voor continu gebruik van vrachtschepen | Gecomprimeerd grafietijzer Cylinder Head | Superieure weerstand tegen thermische vermoeidheid bij langdurige belasting |
| Motoren van kustvissersvaartuigen | Grijs gietijzer or CGI Cylinder Head | Evenwichtige duurzaamheid en bewerkingsomkeer |
| Sleepboot- en werkbootmotoren | Grijs gietijzer Cylinder Head | Kostenefficiënte bewerking voor frequente onderhoudscycli |
| Bulkcarriermotoren met hoge belasting | Gecomprimeerd grafietijzer Cylinder Head | Hogere treksterkte bij continue thermische cycli |
Voordat een cilinderkop van een scheepsdieselmotor in gebruik wordt genomen, zijn er enkele extra controles die consistente prestaties ondersteunen:
De eerder besproken voorspelbare stabiliteitscurve hangt af van een consistente productie in de gieterij- en bewerkingsfase, inclusief gecontroleerde smeltchemie, de juiste spanningsarme warmtebehandeling en nauwkeurige CNC-afwerking van klepzittingen en pasoppervlakken. Variatie in elk van deze stappen kan zowel de dimensionale precisie als de gelijkmatigheid van de cilinderkop na installatie veranderen. Daarom is een strakke procescontrole van belang tijdens de productie op een betrouwbare manier. Fabrikant van cilinderkoppen voor scheepsdieselmotoren . Geautomatiseerde bewerkingen en precisietests tijdens het proces zorgen ervoor dat elke cilinderkop gedurende de hele levensduur binnen nauwe toleranties blijft presteren, wat de betrouwbaarheidstrends ondersteunt waarnaar in dit artikel wordt verwezen.
Standaardkwaliteitscontrolepunten zoals druktesten, verificatie van de concentriciteit van klepzittingen en inspectie van afmetingen ondersteunen de eerder getoonde prestatietrends. Voor inkoopteams die op grote schaal cilinderkoppen en bijbehorende reserveonderdelen inkopen, is het bevestigen van deze kwaliteitscontroles bij een leverancier vaak net zo waardevol als het beoordelen van alleen gepubliceerde specificaties.
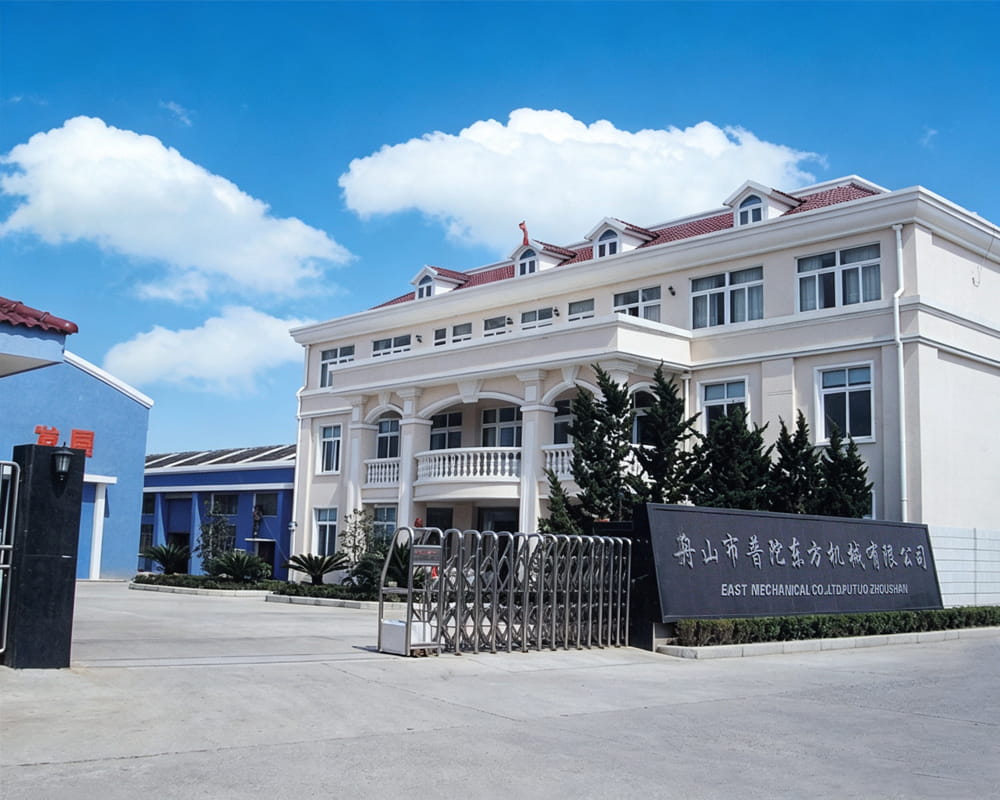
Zhoushan Putuo Dongfang Machinery Co., Ltd. is gevestigd in de Shenjiamen Pingyang Industrial Zone, een bekend vissershavengebied. Het kijkt uit op de beroemde Putuo-berg aan de overkant van de zee en beschikt over handig land-, zee- en luchtvervoer. Deze locatie plaatst het bedrijf in het centrum van een regio waar het onderhoud van scheepsmotoren en de levering van reserveonderdelen deel uitmaken van de dagelijkse activiteiten, waardoor praktisch, in de praktijk getest inzicht ontstaat in wat vissersvloten, vrachtvervoerders en eigenaren van werkboten nodig hebben van een betrouwbare cilinderkop.
Als een Fabrikant van reserveonderdelen voor scheepsdiesel China operators kunnen vertrouwen, richt het bedrijf zich op het produceren van nauwkeurig bewerkte cilinderkoppen en aanverwante componenten die voldoen aan de maatnauwkeurigheid en materiaalintegriteitsnormen die vereist zijn voor continue maritieme service. De positie binnen een groot vissershavengebied ondersteunt een snelle doorlooptijd voor eigenaren van regionale schepen, terwijl de consistente productiecontroles worden gehandhaafd die nodig zijn om klanten in de bredere scheepvaart- en visserijsector te bedienen.
Vraag 1: Waarom is de gietkwaliteit belangrijker dan alleen de oppervlakteafwerking?
A1: Een cilinderkop met een slechte interne gietdichtheid kan microporositeit ontwikkelen die leidt tot koelvloeistoflekken of barsten onder thermische cycli, zelfs als de buitenafwerking er acceptabel uitziet, dus interne integriteitscontroles zijn net zo belangrijk als zichtbare bewerkingskwaliteit.
Vraag 2: Hoe vaak moet een cilinderkop tijdens normaal onderhoud worden geïnspecteerd?
A2: Inspectie-intervallen moeten de bedrijfsuren en waargenomen compressietrends volgen, aangezien de structurele stabiliteit doorgaans geleidelijk afneemt in plaats van met één vast universeel interval voor alle motortypen.
Vraag 3: Is gecomprimeerd grafietijzer altijd de betere materiaalkeuze?
A3: Niet noodzakelijkerwijs; CGI biedt een sterkere weerstand tegen thermische vermoeiing en treksterkte voor motoren met continue hoge belasting, terwijl grijs gietijzer nog steeds een praktische keuze kan zijn voor motoren met middelmatige bedrijfscycli en frequentere onderhoudsschema's.
Vraag 4: Wat veroorzaakt een ongelijkmatige afdichting van een nieuw geïnstalleerde cilinderkop?
A4: Vervormde pasvlakken, inconsistente torsietoepassing of onregelmatigheden in het pakkingafdichtingsoppervlak zijn veelvoorkomende oorzaken. Daarom zijn vlakheidscontroles en gekalibreerde torsieprocedures van belang tijdens de installatie.
Vraag 5: Welke productiefactoren hebben de meeste invloed op de betrouwbaarheid van de cilinderkop?
A5: Controle van de smeltchemie, warmtebehandeling met spanningsverlichting en CNC-bewerkingsprecisie zijn sleutelfactoren, ondersteund door procescontroles zoals druktesten en verificatie van de concentriciteit van klepzittingen tijdens de productie bij een gekwalificeerde fabriek voor cilinderkoppen voor scheepsdieselmotoren .

Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *
neem contact met ons op
Pingyang industriële zone, Shenjiamen, Zhoushan City, provincie Zhejiang, China.
+86-15957856920 Kans
chancyliu@vip.163.com
Zhoushan Putuo Oriental Machinery, met twintig jaar focus op geïmporteerde kerncomponenten van scheepsdieselmotoren. Goed karma opbouwen door stabiele kwaliteit en ver varen met toegewijde service.